生物质气化制备绿色甲醇的技术路线研究
0 引言
能源结构低碳化转型是全球应对气候变暖的核心策略。传统煤制甲醇工艺面临碳排放强度高、环境负荷大等挑战,亟需开发清洁替代路径。生物质作为可再生碳源,其气化制备甲醇不仅可实现碳中和,还能有效解决农林废弃物处置难题。然而,生物质原料特性复杂、反应过程精细调控的难度大,工艺设计与过程优化仍存在诸多技术瓶颈。深入研究生物质气化制备绿色甲醇的工艺路线,对推动化工产业绿色转型具有重要意义。
1 生物质气化技术原理
生物质气化是一种热化学转化工艺,它在高温(700~1000℃)和受控氧化条件下,将生物质原料转化为可燃性气体混合物。气化过程主要包括干燥、热解、还原和氧化四个阶段。初始阶段,生物质在100~200℃下脱除水分;随后在200~600℃发生热解反应,产生焦炭、焦油和挥发性气体;在还原区(600~900℃),焦炭与CO2、H2O发生还原反应生成CO和H2;最后在氧化区(>900℃),部分焦炭和可燃气体与氧气发生剧烈放热反应,为整个系统提供热量。气化产物主要包含H2(15%~25%)、CO(20%~30%)、CO2(5%~15%)、CH4(2%~4%)等组分,此合成气经净化后可用于绿色甲醇合成。
2 绿色甲醇制备的技术路线与方案设计
2.1 技术路线
绿色甲醇制备工艺是一个多相、多组分的复杂化工过程,涉及气化、催化、传质传热等多项单元操作。核心工艺包括原料预处理、气化转化、合成气净化与调节、甲醇合成四大系统。生物质原料经气化后产生的合成气与水电解制氢装置产生的绿氢按特定比例混合,经净化后进入甲醇合成系统。工艺设计需着重考虑以下关键技术要素。
(1)需建立从原料到产品的物质流与能量流传递网络。生物质经气化产生的合成气组分包含CO(20%~30%)、H2(15%~25%)、CO2(5%~15%)和CH4(2%~4%)。水电解制氢装置产生的氢气(纯度≥99.9%)用于调节合成气的H2/CO比值至2.0~2.2,以满足甲醇合成的化学计量要求。
(2)需优化各单元间的工艺参数衔接。气化炉操作温度为700~1000℃,压力为0.1~3.0MPa;合成气净化温度需降至40~50℃进行脱硫除尘;甲醇合成反应在220~280℃、5~10MPa条件下进行。
(3)需建立过程控制与安全保障体系。关键设备配置DCS控制系统,实现温度、压力、流量等工艺参数的实时监测与调节。
2.2 工艺方案设计
2.2.1 物料平衡与流程设计
基于生物质气化制备绿色甲醇的工艺路线,系统物料平衡需重点考虑气化单元的转化效率与合成气组分调控。生物质原料在进料环节经粉碎、筛分、干燥等预处理后,含水率须控制在10%~15%,粒度分布应在0.5~2.0mm范围内。气化过程中,生物质转化率可达85%~90%,气化炉冷气效率维持在75%~80%。
气化单元的碳转化率ηc可通过公式(1)计算。
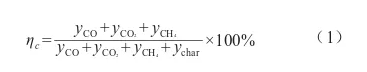
式中,y表示各组分的摩尔分数,char代表未转化的固态碳。在优化工况下,碳转化率可达90%~95%。
完整的工艺流程设计如图1所示。原料经给料系统进入循环流化床气化炉,在850℃、1.5MPa条件下气化。产生的高温合成气经旋风分离器除尘后进入余热回收单元,降温至200℃后进入干法除尘器。随后经过湿法洗涤塔进一步冷却至45℃并脱除焦油,合成气中焦油含量降至50mg/m3(标)以下。
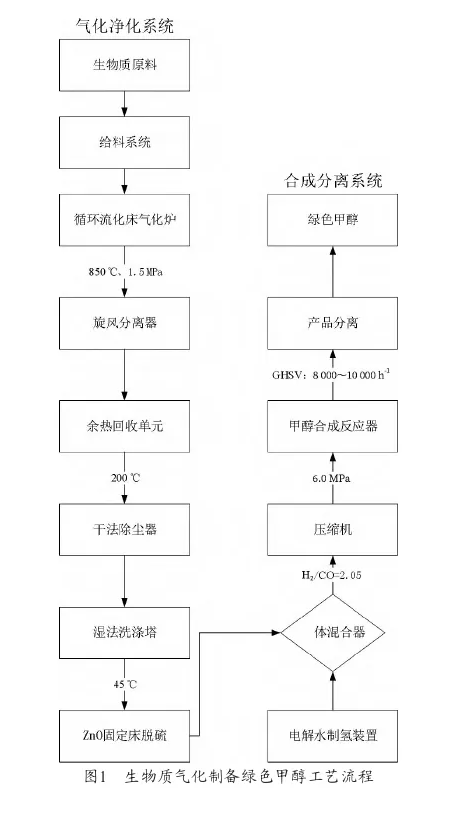
经脱硫后的合成气与电解水制氢装置产生的氢气[30m3(标)/h]混合,调节H2/CO比值至2.05。混合气经压缩机升压至6.0MPa后,进入甲醇合成反应器。
2.2.2 关键设备选型与参数优化
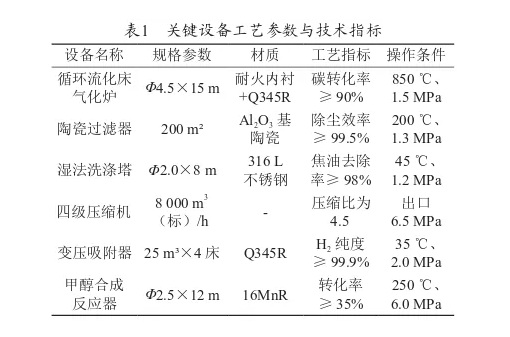
本工艺系统的核心设备包括气化炉、除尘器、变压吸附装置和甲醇合成反应器等。气化炉选用循环流化床结构,采用耐火材料内衬,炉膛截面积15m2,床层高度4.5m,气体空速控制在0.8~1.2m/s。炉内设置多层布风板,确保生物质与气化剂充分混合;采用螺旋给料器与锁风阀组合的进料方式,进料量可达12~15t/h。
在净化系统中,旋风分离器采用双级布置,切割粒径分别为50μm和30μm,除尘效率达95%。干法除尘采用陶瓷滤管过滤器,过滤面积200m2,操作温度200℃,压降控制在2~3kPa。湿法洗涤塔选用填料塔结构,塔径2.0m,填料层高6m,采用Φ25×25mm陶瓷拉西环填料,气液比控制在800~1000m3/m3。
合成气压缩系统采用四级离心压缩机组,配备中间冷却器。变压吸附装置采用双塔四床结构,吸附剂选用分子筛5A。主要设备的工艺参数与技术指标如表1所示。
2.2.3 催化剂选择与反应条件确定
甲醇合成催化剂的选择直接影响反应活性与产品选择性。本工艺采用Cu-Zn-Al三元复合催化剂,其中Cu为活性中心,Zn作为助催化剂提供氢溢流功能,Al2O3则提供结构稳定性。催化剂通过共沉淀法制备,Cu、Zn、Al三种金属的摩尔比优化为6:3:1,比表面积达到80~100m2/g,孔容0.25~0.30cm3/g,颗粒强度≥100N/cm。
催化剂的活化采用氢气还原法,还原温度控制在190~220℃,升温速率为0.5~1.0℃/min,氢气浓度逐步提升至2%~5%。活化过程中,CuO被还原为单质Cu,形成高分散的纳米晶粒(15~25nm)。还原度≥95%时,催化剂具备最佳活性。为延长催化剂寿命,进料气中S、Cl离子含量需严格控制在0.1×10-6以下。
反应条件的优化需综合考虑热力学平衡与动力学特性。甲醇合成反应具有放热性(ΔH=-90.7kJ/mol),温度升高不利于平衡转化。然而,较高温度有利于提升反应速率。工业操作温度选择220~280℃范围,压力维持在5~10MPa。表2列出了不同反应条件下的工艺指标。
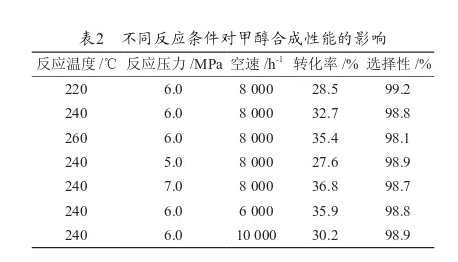
在优化条件下(反应温度为240℃、反应压力为6.0MPa、GHSV为8000h-1),CO转化率可达32.7%,甲醇选择性需维持在98.8%以上。反应器采用多层温度监测与控制策略,通过调节换热介质流量实现温度梯度优化,第一层控制在260℃,第二层250℃,第三层240℃,有效抑制局部过热。
3 经济与环境效益分析
以云南某生物质制甲醇示范项目为例,该项目采用上述工艺路线,年处理农林废弃物10万t。项目于2023年投产运行,装置单系列处理能力为300t/d,采用循环流化床气化炉与Cu-Zn-Al三元复合催化剂体系。实际运行数据显示,生物质气化效率达87%,合成气中H2/CO比值调控至2.05,甲醇合成单程转化率达33.2%,产品纯度≥99.5%。
运行一年来,该装置年产绿色甲醇4.2万t,副产蒸汽26万t。工艺过程的主要技术经济指标为:原料转化率89%,系统能量效率66%,单位产品综合能耗为0.43t标准煤(tce)。装置平均开工率达92%,各项环保指标均优于设计值。在实际生产中,甲醇的单位完全成本为2580元/t,其中原料成本、能源成本、固定成本及其他成本分别为1083元/t、722元/t、465元/t和310元/t。
基于运行数据的经济效益分析表明,项目年营业收入1.47亿元,年度利润2350万元。考虑到产品溢价和碳减排收益,投资回收期缩短至4.5a。环境效益方面,与煤制甲醇相比,每年减少CO2排放10.5万t,SO2减排33.6t,实现了显著的减排效果。项目产生的气化灰渣全部用于生产建材,实现了固废零排放;废水经处理后95%回用于系统,吨产品新鲜水耗降至2.8t。
4 结语
本研究构建了生物质气化制备绿色甲醇的完整工艺体系,通过工艺参数优化与过程强化,实现了生物质资源的高效转化与清洁利用。示范项目运行数据验证了该技术路线的可行性与经济性。未来研究重点应关注催化剂性能提升、工艺过程智能化以及系统集成优化,进一步提高能源效率与环境效益。
- 01-23同是8000吨LNG船,集散两用船补贴竟少近500万?新政计算规则揭秘
- 09-16四部门联合发布会解读“十五五”汽车规划,锚定智能网联新能源汽车新目标
- 05-09习近平:中国新能源产业不存在所谓“产能过剩问题”!
- 04-16氢能统计:盘点2026年一季度氢能项目备案情况
- 09-01IGU(国际燃气联盟):2026年全球天然气报告
- 02-13永安行:氢能产业迎来快速发展期
- 01-03华电取得首个绿氨掺烧项目
- 11-11全球替代燃料船订单同比增长57%,LNG仍占主导地位
- 07-12内蒙古首套“出国”制氢系统正式产气 开启清洁能源国际合作新篇章
- 12-18“一带一路”国际日:盘点2025年中国在能源方面推动“一带一路”国际合作的相关举措
- [ 氢能车船 ]生物质气化制备绿色甲醇的技术路线研究
- [ 氢能车船 ]发改委发布会释放氢能新信号,氢能与绿色燃料替代路线清晰落地
- [ 氢能车船 ]2026新形势下智能网联新能源汽车行业治理体系框架研究报告
- [ 氢能车船 ]甲醇发动机技术研究进展
- [ 天然气车船 ]全球替代燃料船订单同比增长57%,LNG仍占主导地位
- [ 氢能车船 ]DNV挪威船级社《能源转型展望2026》解读
- [ 氢能车船 ]国家能源局副局长:2030年可再生能源制氢规模目标达 200万吨!
- [ 氢能车船 ]一周快讯 | 中交协清洁能源车船分会-2026年11月-第2期
- [ 氢能车船 ]北京“十五五”能源蓝图出炉!“1+3+6”目标任务体系这样干
- [ 天然气车船 ]LNG动力船舶核心技术原理与全球应用案例盘点